
 pl
Get Free Quote 

Łączenie rur z tworzyw sztucznych: niezawodny rozpuszczalnik, stapianie na gorąco i metody mechaniczne
Wiadomości branżowe-Każdy instalator na początku otrzymuje tę samą lekcję: rura z tworzywa sztucznego jest łatwa do cięcia i zaskakująco skomplikowana w łączeniu. Złącze, które wygląda na schludne, może płakać miesiącami, a złącze, które zostało uruchomione w zimny poranek, może odpuścić już przy pierwszej próbie ciśnieniowej systemu. Zachęcające jest to, że każdy materiał z tworzywa sztucznego ma metodę łączenia, która naprawdę mu odpowiada. Kiedy już wiesz, która metoda należy do której rury, praca przestaje być domysłem i zaczyna być rutyną.
Od 2003 roku zajmujemy się produkcją systemów rurowych z PPR, PVC i PE i duża część pytań, które docierają do naszego zespołu technicznego, to tak naprawdę pytania poboczne. Jaki cement, jak długo go trzymać, dlaczego koralik wygląda nierówno, dlaczego pękło kolano gwintowane. W tym poradniku zebrano najczęściej udzielane przez nas odpowiedzi oraz małe nawyki, które odróżniają jointa, który wytrzymuje trzydzieści lat, od tego, który wytrzymuje jeden sezon.
Materiał decyduje o połączeniu, a nie odwrotnie
Zanim wybierzesz narzędzia, sprawdź, co tak naprawdę trzymasz w dłoni. Rury z tworzyw sztucznych obejmują rodzinę materiałów o bardzo różnych właściwościach chemicznych i termicznych, a metoda łączenia wynika z tego:
- PCV-U łączy się za pomocą cementu rozpuszczalnikowego, a także z gwintowanymi lub uszczelkowanymi złączami mechanicznymi w pracach drenażowych.
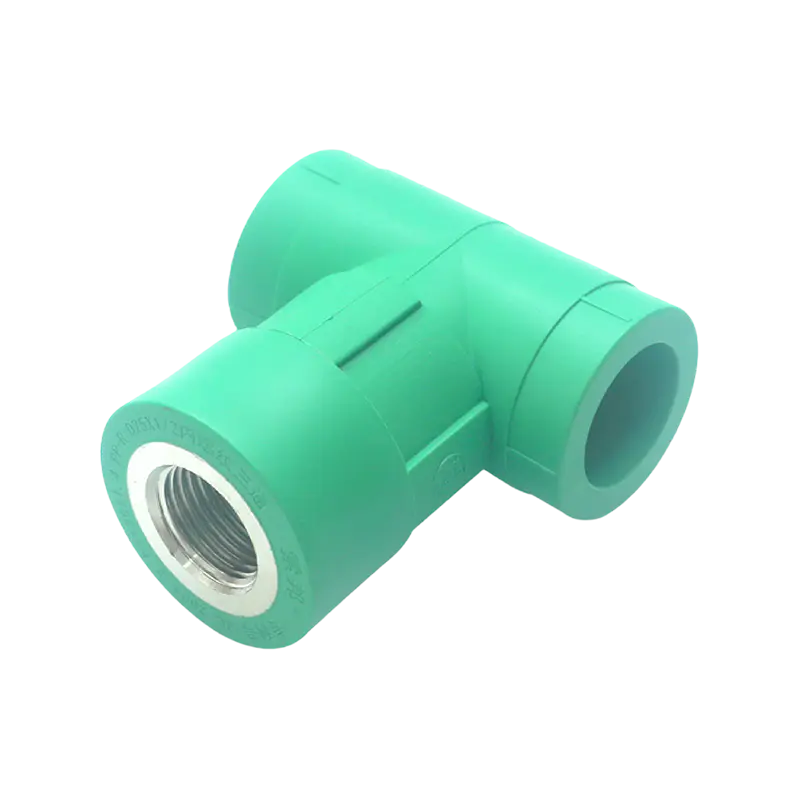
- PPR łączy się poprzez stapianie cieplne, zwykle zwane zgrzewaniem kielichowym lub zgrzewaniem na gorąco. Tam, gdzie potrzebne jest połączenie metalowe, w złączce wtopione są mosiężne wkładki z gwintem wewnętrznym.
- PE i HDPE łączone są za pomocą złączek doczołowych, elektrooporowych lub zaciskowych, w zależności od średnicy i dostępu do miejsca montażu.
- PE-RT rura ogrzewania podłogowego nie jest spawana rozpuszczalnikiem ani stapiana na gorąco na miejscu; łączy się poprzez kolektory mechaniczne i złącza zaciskowe lub wciskane.
Dwie zasady oszczędzają wielu kłopotów. Nigdy nie spawaj rozpuszczalnikiem PPR lub PE i nigdy nie stosuj zgrzewarki do PVC. Żadne złącze nie wytrzyma, a w przypadku awarii oba wydzielają nieprzyjemne opary.
Spawanie cementem rozpuszczalnikowym: standardowa metoda PVC
Cement rozpuszczalnikowy nie jest klejem w sensie domowym. Zmiękcza powierzchnie rur i kształtek, dzięki czemu oba materiały łączą się w jedną ciągłą ściankę. Dlatego przygotowanie powierzchni jest ważniejsze niż marka na puszce.
Odpowiednio przygotuj powierzchnie
Przytnij rurę pod kątem prostym za pomocą obcinaka grzechotkowego lub piły o drobnych zębach, następnie usuń zadziory nożem lub rozwiertakiem i lekko sfazuj krawędź, tak aby weszła w kielich bez zeskrobywania cementu. Wytrzyj obie powierzchnie czystą, suchą szmatką. Jeżeli lokalne przepisy wymagają podkładu, nałóż go i poczekaj, aż odparuje. Wilgotna lub zakurzona rura spowoduje utworzenie połączenia z ukrytym kanałem.
Nałóż, zmontuj i przytrzymaj
Pokryj koniec rury cementem, a następnie pokryj wnętrze kielicha, działając szybko i równomiernie. Wciśnij rurę do oporu o ćwierć obrotu, tak aby cement się rozprzestrzenił i wydostało się uwięzione powietrze, a następnie mocno przytrzymaj rurę przez piętnaście do trzydziestu sekund. Nadmiar koralika przetrzyj wokół ramienia, a następnie pozostaw złącze w nienaruszonym stanie. Ćwierć obrotu to różnica między złączem, które przejdzie test, a takim, które kapie za ścianę sześć miesięcy później.
Szanuj czas utwardzania
Połączenia spawane rozpuszczalnikiem zyskują wytrzymałość w miarę odparowywania rozpuszczalnika, dlatego czas utwardzania zależy od średnicy, grubości ścianki i temperatury. Małe złącza drenażowe w gospodarstwach domowych można wykonać dość szybko, podczas gdy większe złącza ciśnieniowe wymagają znacznie więcej czasu przed badaniem. Zimna pogoda spowalnia ten proces; mokre, mroźne lub wietrzne warunki mogą to zepsuć. Jeżeli złącze musi zostać przetestowane tego samego dnia, należy uwzględnić to w harmonogramie od samego początku, zamiast odkrywać je na pompie.
W przypadku kanałów odwadniających i deszczowych standardowe złącze proste z PCV jest podstawą całej metody, a posiadanie odpowiednich rozmiarów w furgonetce pozwala uniknąć improwizacji:
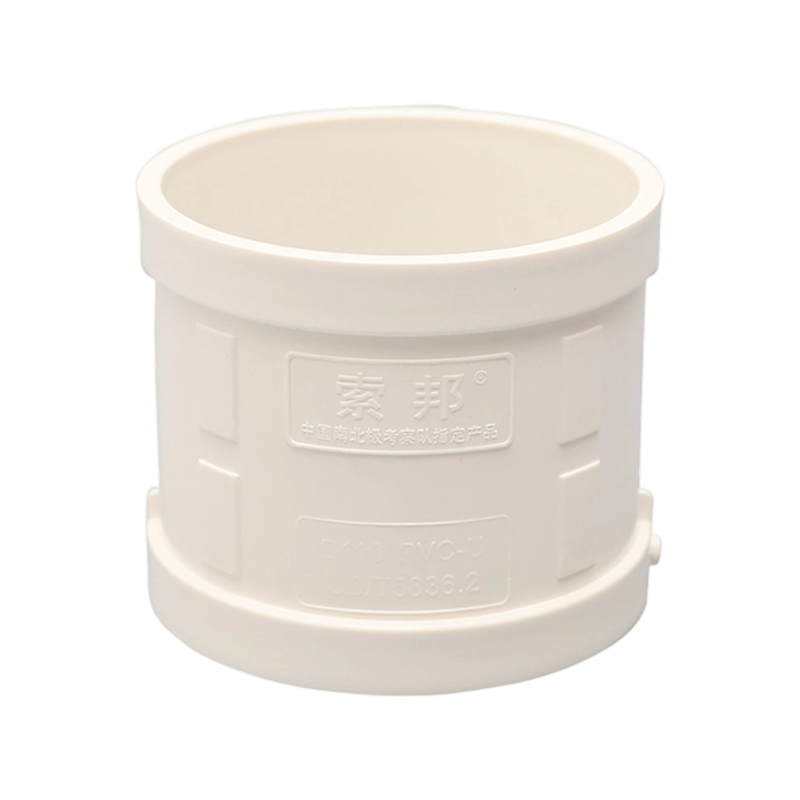 Złączki proste PCV do kanalizacji i kanalizacji deszczowej Te złącza PCV, dostępne w rozmiarach od D50 do D315, nadają się do stosowania w rurociągach drenażowych i deszczowych, gdzie liczy się odpowiedni rozmiar i niezawodne połączenia. Zobacz produkt →
Fuzja cieplna: jak faktycznie łączone są rury PPR
Spawanie kielichowe PPR jest szybkie i, po wyuczeniu się rytmu, niezwykle niezawodne. Zasadnicza kolejność jest taka sama dla każdej średnicy:
- Przytnij rurę pod kątem prostym i zaznacz na zewnątrz głębokość wsunięcia ołówkiem lub markerem.
- Doprowadź narzędzie spawalnicze do temperatury, zwykle około 260°C i poczekaj, aż wskaźnik to potwierdzi. Narzędzie, które wciąż się nagrzewa, wytwarza zimne złącze.
- Podgrzej jednocześnie rurę i złączkę, po jednej z każdej strony narzędzia, wpychając obie na odpowiednie matryce, bez skręcania.
- Wyjmij oba, a następnie wsuń rurę w kielich jednym prostym ruchem, do zaznaczonej głębokości, bez obracania.
- Trzymaj złącze nieruchomo, aż ostygnie. Jakikolwiek ruch w ciągu pierwszych sekund powoduje powstanie słabej linii w spoinie.
Czas nagrzewania zależy od grubości ścianki, a nie samej średnicy zewnętrznej. Typowe punkty początkowe to około pięć sekund przy 20 mm, siedem sekund przy 25 mm i osiem sekund przy 32 mm, ale zawsze należy postępować zgodnie z tabelą producenta złączki, ponieważ grubość ścianki różni się w zależności od klasy ciśnienia. Liczy się konsystencja: taka sama ilość na każdym łączeniu, widoczny i równy ścieg wokół kołnierza oraz brak śladów przypaleń i zapadniętych linii spawu.
Zwykłe sprzęgło równe jest najlepszym miejscem do ćwiczenia synchronizacji, ponieważ słaba spoina jest natychmiast widoczna podczas próby ciśnieniowej:
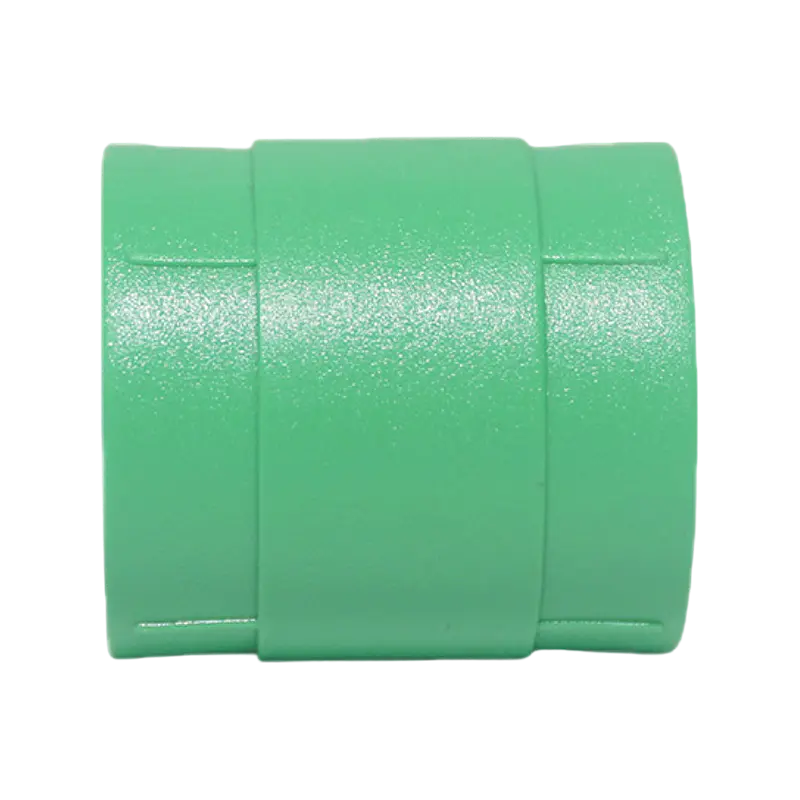 Złącze D25 Równe PPR do zastosowań związanych z klejeniem na gorąco Równoważne łączniki D25 z zakresu klejów termotopliwych PPR, przydatne do ćwiczenia synchronizacji połączeń przed próbami ciśnieniowymi rurociągów doprowadzających wodę. Zobacz produkt →
Fuzja doczołowa i elektrooporowa dla HDPE
Większe rurociągi polietylenowe łączone są poprzez zgrzewanie doczołowe: końce rur są licowane na płasko, wyrównywane, podgrzewane na płycie, a następnie ściskane pod kontrolowanym ciśnieniem. Osiowanie i kontrola ciśnienia są tutaj najważniejsze, dlatego maszyna i jej manometry zasługują na więcej uwagi niż rura. Elektrofuzja przyjmuje odwrotne podejście w niezręcznych sytuacjach. Złączkę z wbudowaną wężownicą grzejną zaciska się na zeskrobanych, oczyszczonych końcach rur, a jednostka sterująca przykłada precyzyjne napięcie w ustalonym cyklu. Jest wolniejszy na stawie i wymaga czystych, suchych warunków, ale działa w rowie, w którym nie zmieści się zestaw do fuzji doczołowej.
Połączenia mechaniczne: gwintowane, ściskane i wciskane
Nie każde połączenie powinno być trwałe. Połączenia gwintowe umożliwiają zakończenie przewodu PPR lub PVC na zaworze, kranie, pompie lub metalowej rurze, a mosiężne wkładki żeńskie są przeznaczone dokładnie do tego zadania. Owinąć gwint zewnętrzny taśmą PTFE lub sznurem uszczelniającym, dokręcić ręcznie, a następnie dodać nie więcej niż jeden lub dwa obroty kluczem. Nadmierne dokręcenie jest najczęstszą przyczyną dzielonej mosiężnej wkładki i zwykle ma miejsce przy ostatnim ćwierćobrocie.
Złączki zaciskowe pozostają praktycznym wyborem w przypadku przewodów przyłączeniowych PE, pętli nawadniających i grzewczych PE-RT, gdzie tuleja wkładana podtrzymuje rurę, a nakrętka dociska do niej oliwkę. Złączki wtykowe są jeszcze szybsze i naprawdę przydatne w przypadku napraw, ale polegają na czystym, kwadratowym, pozbawionym zadziorów cięciu i całkowicie wsuniętej rurze; rura, która kończy się przed pierścieniem chwytającym, będzie trzymać przy niskim ciśnieniu i puścić przy wysokim ciśnieniu. Tam, gdzie w pompowni plastik spotyka się z metalem, bezpieczniejszym rozwiązaniem jest przejście kołnierzowe lub dedykowany adapter do zmiany materiału.
Porównanie metod łączenia
Poniższa tabela podsumowuje różnice między metodami w praktyce. Użyj go jako punktu wyjścia do planowania, a następnie potwierdź konkretne wymagania dotyczące średnicy, klasy ciśnienia i lokalnych przepisów.
| Metoda | Typowe materiały | Kluczowe wyposażenie | Typowe zastosowania | Przeróbka |
|---|---|---|---|---|
| Cement rozpuszczalnikowy | PCV-U, CPVC | Frez, podkład, cement, aplikator | Drenaż, woda deszczowa, kanał | Wytnij i wykonaj ponownie |
| Fuzja gniazd | PPR, PP-RCT | Spawarka termotopliwa, matryce, przecinarka | Zaopatrzenie w ciepłą i zimną wodę | Wytnij i połącz ponownie |
| Fuzja tyłków | HDPE, PP | Maszyna do zgrzewania z narzędziem do obróbki czołowej | Woda miejska, kanalizacja, duży otwór | Wytnij i ponownie połącz |
| Electrofusion | HDPE, PE100 | Jednostka sterująca, zgarniacz, zaciski | Naprawy, ciasne rowy | Wytnij i ponownie zaciśnij |
| Gwintowane | PPR z wkładkami mosiężnymi, PCV | Taśma uszczelniająca, klucz | Zawory, kurki, przejścia metalowe | Odkręcić i ponownie uszczelnić |
| Kompresja i dopasowanie typu push-fit | PE, PE-RT, PEX | Nóż, klucz, narzędzie do gratowania | Pętle grzewcze, linie serwisowe, szybkie naprawy | Zwolnij i utwórz ponownie |
Błędy, które najczęściej widzimy na stronie
- Metody mieszania różnych materiałów. Połączenie spawane rozpuszczalnikiem na PPR lub połączenie topliwe na PCV zawsze zakończy się niepowodzeniem. Najpierw sprawdź oznaczenie na ściance rury.
- Praca na mokrych lub brudnych powierzchniach. Woda rozcieńcza cement rozpuszczalnikowy, a zanieczyszczenia osłabiają spoinę. Wysuszyć rurę i wytrzeć ją.
- Testowanie za wcześnie. Zarówno złącza rozpuszczalnikowe, jak i złącza fuzyjne wymagają czasu. Próba ciśnieniowa układu zmontowanego godzinę wcześniej nie dowodzi niczego poza zniecierpliwieniem.
- Skręcanie podczas zgrzewania. Ćwierć obrotu jest prawidłowe w przypadku cementu rozpuszczalnikowego i niewłaściwe w przypadku spoiny topliwej, gdzie może utworzyć spiralny słaby punkt.
- Ignorowanie ruchu termicznego. Długie proste odcinki wymagają naddatku na rozciąganie, niezależnie od tego, czy wynika to ze specjalnie wykonanego złącza dylatacyjnego, czy ze zmiany kierunku.
- Nadmierne dokręcenie gwintów. Mosiężne wstawki cicho pękają i przeciekają pod taśmą tam, gdzie nikt nie patrzy.
Wybór złączy i prowadzenie rury
Dołączenie to tylko połowa sukcesu; druga połowa decyduje, w jaki sposób linia przechodzi z jednego punktu do drugiego. Zagięcie o dużym promieniu lub para kolanek pod kątem 45 stopni powoduje znacznie mniejszy opór i naprężenia niż pojedyncze ciasne zagięcie pod kątem 90 stopni, co ma znaczenie w przypadku przewodów ciepłej wody, gdzie rozszerzalność cieplna już działa na niekorzyść. Jeżeli bieg wymaga demontażu w celu konserwacji, złącze jest warte dodatkowych kosztów. Jeżeli rura w pomieszczeniu technicznym wielokrotnie zmienia kierunek, przed wycięciem czegokolwiek zaplanuj kolejność montażu na papierze.
Zestawiliśmy krótkie porównanie złączy zginanych i kątowych, które bardziej szczegółowo omawia stronę utraty ciśnienia w tej decyzji: jeśli porównujesz zgięcie z parą łokci, praktyczne różnice warto przeczytać przed cięciem . W przypadku większości prac związanych z dystrybucją ciepłej wody standardowym wyborem pozostaje dobrze wykonane kolano 90 stopni:
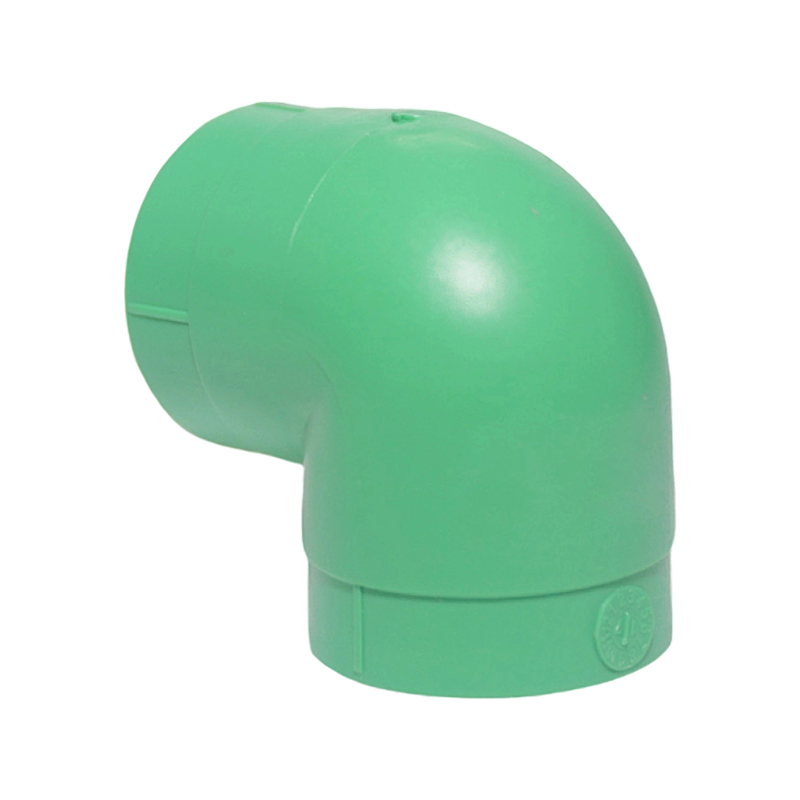 Kolanko 90 stopni PPR D25 do dystrybucji ciepłej wody Kolano D25 z termotopliwego PPR do zakrętów o 90 stopni w rurociągach wodociągowych, dostosowane do standardowych układów dystrybucji ciepłej wody. Zobacz produkt →
Ostatnie słowo na temat testowania
Niezależnie od zastosowanej metody, przetestuj system właściwie, a nie mając nadzieję. Napełniaj powoli, odpowietrzaj, stopniowo zwiększaj ciśnienie do wartości testowej i trzymaj je wystarczająco długo, aby zmiany temperatury ustabilizowały się. Przejdź się po linii i sprawdź każde połączenie, a nie tylko te, co do których nie miałeś pewności. Złącza, które zawodzą, to częściej te montowane w pośpiechu niż te montowane ostrożnie.
Jeśli określają Państwo system i chcą uzyskać drugą opinię na temat tego, które złącze pasuje do konkretnego połączenia, nasz zespół chętnie pomoże. Dostarczamy rury i kształtki PPR, PVC i PE do projektów wodociągowych, kanalizacyjnych, przewodów elektrycznych i ogrzewania podłogowego, a najszybszą drogą do jasnej odpowiedzi jest zazwyczaj krótka wiadomość opisująca rurę, jej średnicę i sposób, w jaki jest ona łączona. Prześlij nam szczegóły, a my wrócimy z rekomendacją.
Nasz produkt //
Polecaj produkty
 +86-13801995968
 +86-18017886575

 Nr 366, Lane 6995, Puxing Road, dzielnica Fengxian, Szanghaj
Prawa autorskie © SHANGHAI PILSA PIPE INDUSTRY CO., LTD. All rights reserved.